


Langkah-langkah untuk meledingkan hujung paip keluli dengan lapisan anti-karat 3PE
Feb 22, 2024
Analisis menunjukkan bahawa apabila paip keluli berlapis anti-karat 3PE sedang mengisar alur lapisan polietilena bahagian terpelihara, tetulang kimpalan hujung paip tidak dikisar atau pengisaran tidak sekata, yang akan menyebabkan serbuk epoksi di bahagian bawah polietilena masuk. bahagian kimpalan yang menonjol akan haus, apabila paip anti-karat disusun di udara terbuka untuk masa yang lama, logam pada permukaan kimpalan akan terhakis terlebih dahulu, menyebabkan lapisan anti-karat 3PE meledingkan.
Langkah-langkah untuk mengelakkan meledingkan pada hujung paip lapisan anti-karat 3PE ialah:
1. Tanpa menjejaskan kimpalan mulut paip, panjang rizab serbuk epoksi pada hujung lapisan polietilena hendaklah ditingkatkan dengan sewajarnya untuk mengelakkan ledingan anti-karat 3PE yang disebabkan oleh masa susun panjang paip keluli dan kakisan logam yang teruk pada bahagian hujung paip.
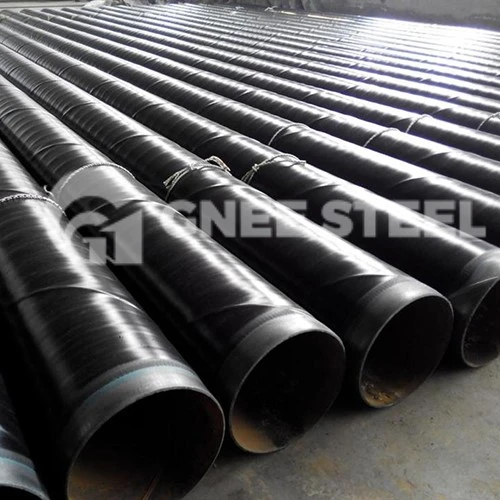
2. Apabila paip anti-karat disusun di udara terbuka untuk masa yang lama, hujung paip hendaklah ditutup untuk mengelakkan hakisan air hujan dan kakisan serius pada hujung paip.
3. Jika tempoh pembinaan saluran paip di tapak adalah panjang, cat anti-karat boleh kimpal boleh digunakan pada logam terdedah di hujung paip untuk mengelakkan lapisan anti-karat 3PE daripada meleding disebabkan kakisan semasa penyimpanan.
4. Strictly control the grinding quality of the weld reinforcement at the reserved place at the pipe end. Outside the polyethylene groove at the weld, just like other parts of the pipe body, keep the length of the epoxy powder >20mm untuk mengelakkan bahagian bawah serbuk epoksi pada kimpalan daripada terhakis terlebih dahulu dan menyebabkan lapisan anti-karat 3PE meledingkan. Beri perhatian kepada perkara berikut semasa mengisar kimpalan hujung paip:
1) Dari permulaan pengisaran kimpalan ke chamfer polietilena, hendaklah terdapat 10-20mm bahagian rata lapisan polietilena yang sama dengan badan paip tanpa tetulang kimpalan untuk memastikan ikatan penyemperitan pada alur polietilena pada paip tamat. kualiti.
2) Tetulang selepas pengisaran jahitan kimpalan hendaklah sama rata dengan badan paip tanpa sebarang tetulang yang jelas untuk mengelakkan serbuk epoksi daripada dikisar apabila lapisan polietilena dikosongkan.
3) Talang bahagian peralihan antara bahagian atas kimpalan yang tidak dikisar dan tanah juga harus sama dengan tampang lapisan polietilena (Kurang daripada atau sama dengan 30 darjah) supaya daya penyemperitan roller pemerah dapat sama rata gunakan tekanan pada lapisan polietilena. untuk mengelakkan lapisan polietilena daripada meleding kerana lekatan yang lemah pada lapisan anti-karat pada alur.
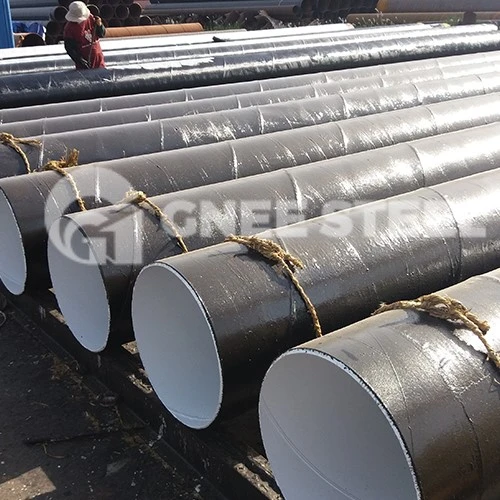
5. Hanya jika salutan serbuk epoksi bahagian yang dikhaskan dilindungi sepenuhnya, ia boleh melambatkan ledingan hujung paip yang disebabkan oleh kakisan. Pemprosesan serong polietilena hujung paip domestik menggunakan pengisaran roda dawai, yang akan merosakkan salutan serbuk epoksi. Serong bermesin hendaklah digunakan sebaliknya, dan lapisan bawah tepi pisau harus mempunyai peranti had untuk mengawal kedalaman alat untuk mengelakkan kerosakan salutan serbuk epoksi.


